Hvad er maskineri aluminiumsstøbegods, og hvornår skal du bruge dem?
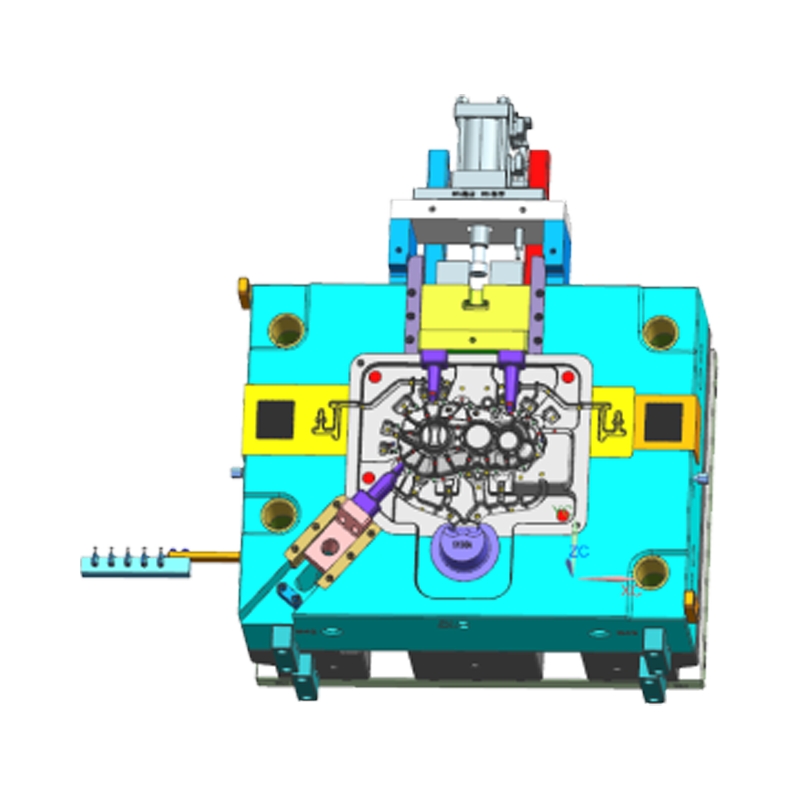
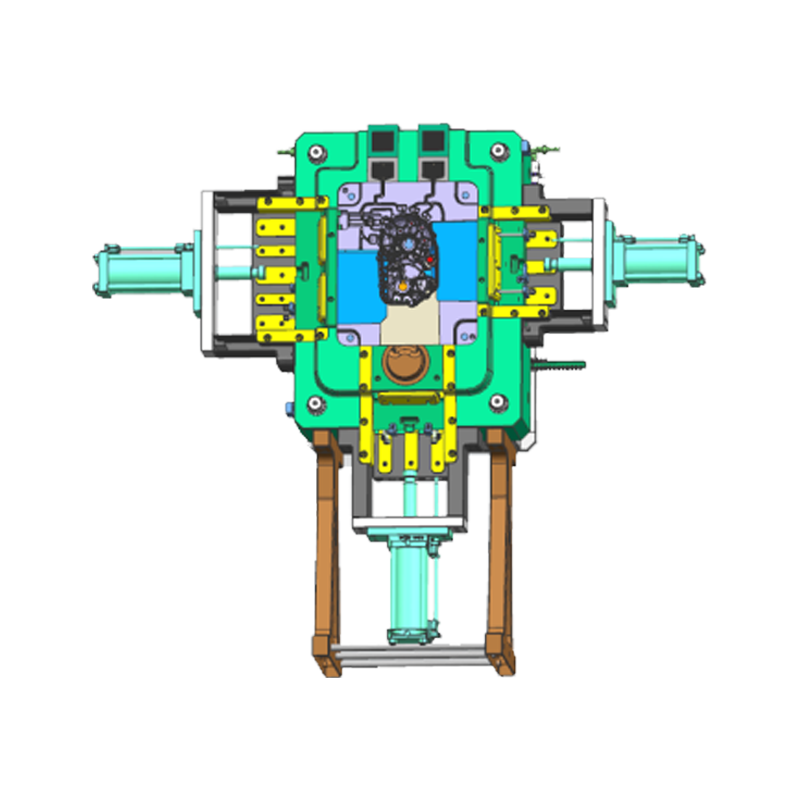
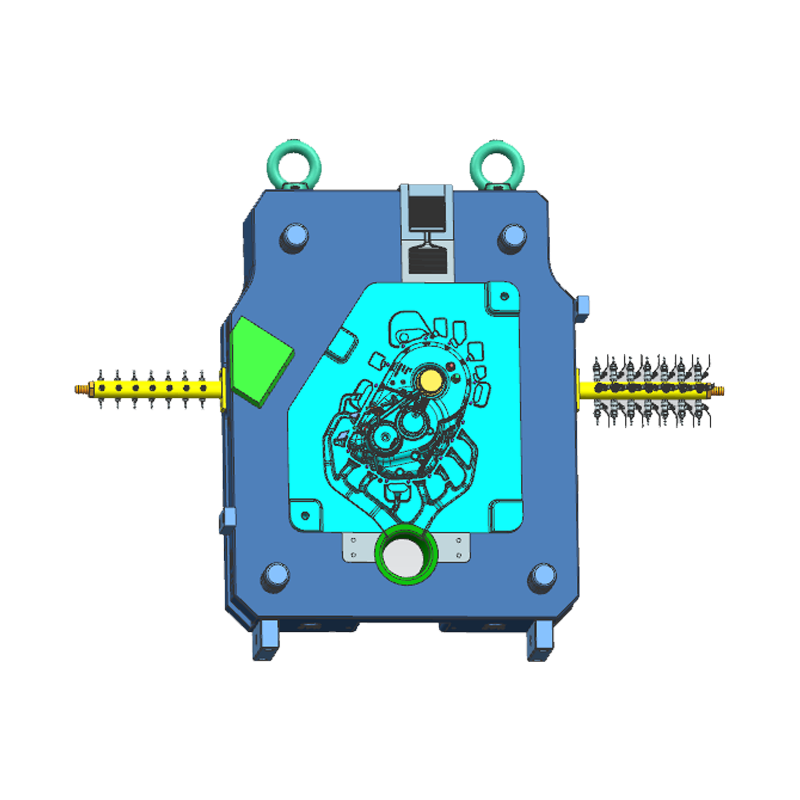
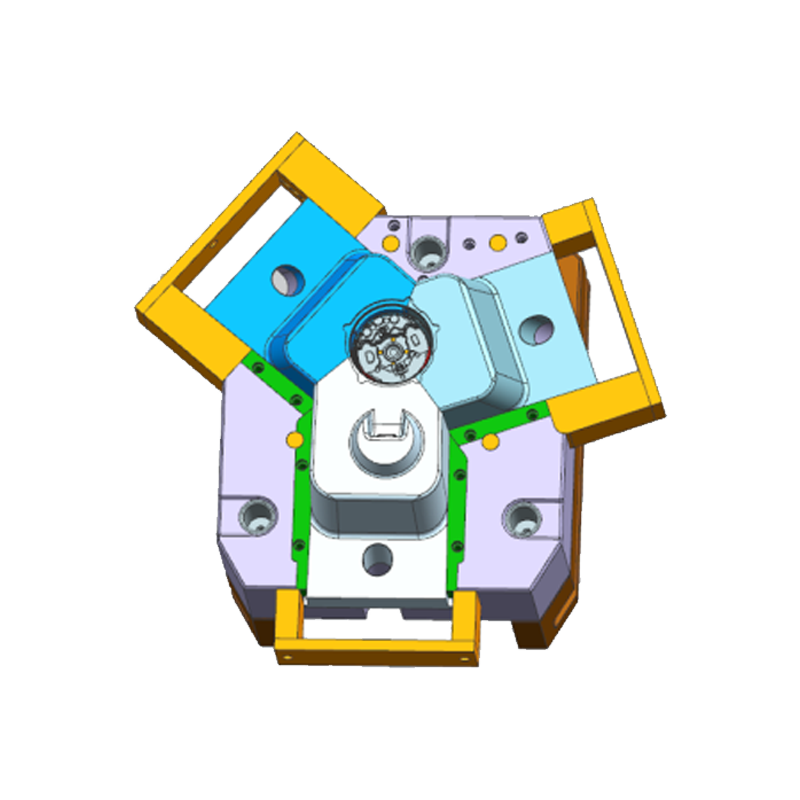
Maskiner trykstøbning af aluminium er aluminiumslegeringskomponenter - huse, beslag, gearkasser, dæksler og strukturelle dele - fremstillet ved at sprøjte smeltet aluminium ind i en genanvendelig stålmatrice under højt tryk. De er standardvalget for maskinkomponenter, når produktionsvolumen overstiger nogenlunde 5.000 enheder , delvægt forbliver under omkring 20 kg, og designet har brug for stram tolerance, gentagelig geometri lige ud af formen.
Dette er dog ikke den rigtige proces for hver maskindel. Trykstøbemaskiner har tonnagegrænser, der udelukker meget store industrielle huse, og nogle applikationer - som gearkassehuse, der har brug for overlegen vibrationsdæmpning - er stadig bedre tjent med støbejern. Resten af denne artikel opdeler præcis, hvor aluminiumstrykstøbning passer, med de legeringsdata, tolerancetal og omkostningsbrudpunkter, du skal bruge for at foretage det opkald.
Hvilken aluminiumslegering passer til din maskindel
Valg af legering er den eneste beslutning, der mest påvirker en trykstøbt dels styrke, bearbejdelighed og korrosionsbestandighed. Næsten alle maskineri trykstøbegods kommer fra aluminium-silicium 3xx.x familien, og A380 er standardvalget for det store flertal af maskinkomponenter — elværktøjshuse, gearkasser, motorhuse og strukturelle beslag — fordi det balancerer styrke, flydende og bearbejdelighed til en rimelig pris.
Almindelige trykstøbelegeringer i aluminium og deres bedst egnede maskinapplikationer | Legering | Nøglestyrke | Typisk maskinbrug |
| A380 | Bedste samlede balance, nemmest at bearbejde | Gearkasser, motorhuse, beslag |
| A360 | Overlegen korrosionsbestandighed, høj temperaturstyrke | Marine og udendørs udstyrshuse |
| ADC12 | Bedste fyld til tynde, indviklede former | Tyndvæggede dæksler, små dele med høje detaljer |
| A413 | Fremragende tryktæthed | Hydrauliske cylindre, trykbeholdere |
| B390 | Meget høj slidstyrke og hårdhed | Motorblokke, slidstærke komponenter |
En nyttig tommelfingerregel: ræk efter A360, når delen står over for barske, ætsende eller høje temperaturer — det koster mere og er sværere at støbe, men korrosionsbestandigheden er væsentligt bedre end A380. Nå efter ADC12 , den regionale ækvivalent til A380, der er meget udbredt i Asien, når en del har aggressivt tynde vægge eller fine kosmetiske detaljer, da dets højere siliciumindhold forbedrer flydende og dimensionsnøjagtighed.
Hvor præcis kan en trykstøbt maskindel faktisk være
Dimensionsnøjagtighed er styret i Nordamerika af NADCA (North American Die Casting Association) produktspecifikationsstandarder, som definerer to tolerancegrader: Standard og Precision.
- NADCA Standard tolerance: ca. ±0,010 in. (±0,25 mm) for den første tomme af en lineær dimension, plus ±0,001 in. for hver yderligere tomme
- NADCA Præcisionstolerance: ca. ±0,002 in. (±0,05 mm) for den første tomme, plus ±0,001 in. for hver yderligere tomme
- Under den internationale ISO 8062-3 skala opnår højtryksstøbegods rutinemæssigt DCTG 4-6 kvaliteter uden sekundær bearbejdning
- Funktioner, der krydser matricens skillelinje, har en ekstra tolerance oven på den lineære figur, drevet af delens projicerede område
Rent praktisk viser et udført eksempel fra NADCA-specifikationstabeller en 5-tommer (127 mm) funktion med en standardtolerance på omkring ±0,014 tommer. når de lineære og projicerede arealtolerancer er kombineret. Præcisionstolerancer koster mere at holde i produktionen, så de mest omkostningseffektive designs anvender præcisionsspecifikationer kun på funktionelle, parrings- eller tætningsoverflader - og efterlader enhver ikke-kritisk dimension på Standard.
The Real Cost Math: Die Casting vs Sand Casting vs Machining
Beslutningen mellem trykstøbning og dets to hovedalternativer - sandstøbning og CNC-bearbejdning fra billet - kommer næsten udelukkende til produktionsvolumen, fordi trykstøbning frontlæser omkostningerne i værktøjet og derefter giver en meget lav pris pr. del.
Trykstøbning vs. sandstøbning: et dokumenteret eksempel
Et offentliggjort casestudie af en aluminiumsdel satte sandstøbeværktøj til $1.500 med en pris pr. del på $32, mod trykstøbeværktøj på $22.000 med en pris pr. del på $16,20. Ved et oplag på 1.000 styk er sandstøbning stadig billigere samlet set. Men den break-even point lander omkring 1.300 stykker , og med 10.000 stykker, trykstøbning sparer næsten $140.000 sammenlignet med sandstøbning. Et separat eksempel på et 3-pund industripumpehus viste, at den trykstøbte ombygning gav mening med kun 1.273 dele, når de samlede færdige omkostninger - ikke kun stykpris - blev taget højde for.
Trykstøbning vs. bearbejdning fra emne
For en komponent som et gearkassehus giver trykstøbning generelt mening for aluminiumshuse under 20 kg i produktionsserier på over 5.000 enheder , med værktøjsomkostninger fra $50.000 til $500.000, der betaler sig gennem kraftigt lavere omkostninger pr. enhed i volumen. Bearbejdning fra emne vinder derimod under ca. 50 enheder, eller når designet stadig vil ændre sig, da det ikke kræver nogen investering i værktøj, og leveringstiderne måles i dage i stedet for de uger, en matrice kræver.
Procesvalgsguide for aluminiums maskinkomponenter efter produktionsvolumen | Proces | Værktøjsomkostninger | Bedste volumenområde |
| CNC-bearbejdning fra billet | Ingen | Under 50 enheder eller udviklende designs |
| Sandstøbning | $1.500 – $4.000 (mønster) | Lav til medium volumen, store dele |
| Trykstøbning af aluminium | $22.000 – $500.000 (død) | 5.000 enheder, gentagelig geometri |
En advarsel, der er værd at markere direkte: den populære retningslinje for "under 500 enheder, maskine; over 5.000, støbt" blev beregnet for små præcisionsdele, ikke store gearkasse-stil huse. For større maskinkomponenter skal du køre det specifikke værktøj og numre pr. del for din del i stedet for at anvende en generisk regel.
Hvor aluminiumsstøbning udkonkurrerer alternativer
Ud over råomkostningerne leverer trykstøbning af aluminium tre praktiske fordele, der betyder noget specifikt for maskinkomponenter.
- Vægtreduktion uden styrkestraf. Præcis kontrol af vægtykkelsen lader ingeniører fjerne overskydende materiale fra huse og beslag, mens sandstøbte ækvivalenter typisk har brug for tykkere vægge blot for at bevare den strukturelle integritet.
- Minimal sekundær bearbejdning. Trykstøbte dele holder typisk tolerancer på ±0,005 in. til ±0,02 in. lige ud af formen, med en glat overfladefinish, der ofte fjerner behovet for omfattende efterbehandling, som sandstøbte dele kræver.
- Lavere skrotrater i stor skala. Kontrollerede produktionsmiljøer rapporterer trykstøbningsskrotmængder på omkring 2-5% sammenlignet med 5-15% for sandstøbning, hvilket giver reelle besparelser, når et program når tusindvis af enheder.
Disse fordele er grunden til, at aluminiumsstøbegods dukker op i det almindelige maskineri: gearkasser, motor- og elværktøjshuse, strukturelle beslag, elektronikkabinetter og telecom-chassis støtter alle på den samme kombination af let vægt, dimensionsstabilitet og termisk ledningsevne.
Hvor aluminiumsstøbning kommer til kort for maskindele
Ingen proces er universelt korrekt, og maskindesignere løber ind i tre tilbagevendende grænser med konventionel højtryksstøbning.
Intern porøsitet begrænser varmebehandling
Konventionel højtryksstøbning fanger små mængder gas under højhastighedspåfyldningen, og dette porøsitet forhindrer generelt fuld T6 opløsning varmebehandling da den indespærrede gas udvider sig ved høj temperatur og forårsager blærer eller formforvrængning. De fleste trykstøbegods til maskiner bruger i stedet T5-ældning ved lav temperatur, hvilket forbedrer egenskaberne uden at udløse denne ekspansion. Specialiserede metoder som vakuumstøbning, squeeze-støbning eller thixocasting kan reducere porøsiteten nok til at tillade varmebehandling, men hver kommer med en reel omkostningsbøde.
Tryktæthed kræver forudgående planlægning
Porøsitet har også direkte betydning for dele, der skal holde tryk eller tætne mod væske - pumpehuse, ventilhuse og hydraulisk tilstødende huse. Hvis der kræves lækageydelse, skal testmetoden og acceptgrænsen defineres, før værktøjet begynder, og de opdages ikke efterfølgende, når en bearbejdet tætningsflade afslører skjulte hulrum.
Størrelse og vibrationsdæmpende begrænsninger
Trykstøbemaskiner har tonnagegrænser, der udelukker meget store industrielle huse, og specifikt for kontinuerlige gearkassehuse, gråt støbejern udkonkurrerer stadig aluminium på vibrationsdæmpning — en egenskab, der direkte påvirker gearkassestøj og lejelevetid, når et hus skal absorbere harmoniske fra gear, der kører ved længere skift.
En praktisk tjekliste, før du bestiller en die
Før du frigiver en maskindel til værktøj, skal du bekræfte følgende for at undgå omarbejdning og omkostningsoverraskelser senere i programmet.
- Tilpas legering til miljøet: A380 til almindelige dele, A360 til korrosive eller høje temperaturforhold, ADC12 til tynd, detaljeret geometri
- Anvend kun Precision NADCA-tolerancer på funktionelle, parrings- eller tætningsoverflader - lad resten være hos Standard for at kontrollere omkostningerne
- Bekræft forventet produktionsvolumen mod sandstøbnings- og bearbejdnings-break-even-punkterne, før du forpligter dig til trykstøbeværktøj
- Markér enhver tryktæt eller tætningsoverflade tidligt, og definer lækagetestmetoden og acceptkriterierne, før matricen skæres
- Beslut dig for T5-ældning versus en specialiseret lavporøsitetsproces, hvis delen skal varmebehandles for mekaniske egenskaber
- Tjek grænserne for delvægt og matricetonnage i forhold til din leverandørs største tilgængelige maskine, især for gearkasse-klasse huse
Få disse seks beslutninger lige på designstadiet, og maskineri aluminiums trykstøbninger leverer præcis det, processen er kendt for: lette, formstabile, repeterbare dele til en pris pr. enhed, som alternativer ikke kan matche, når volumen stiger i tusindvis.