Magnesiumlegeringsstøbegods er det mest direkte svar, når en strukturel metalkomponent skal tabe sig uden at ofre stivhed, dimensionsnøjagtighed eller termisk ydeevne. Magnesium er det letteste strukturelle metal i industriel brug med omkring 1,74 g/cm³, hvilket gør det cirka en tredjedel lettere end aluminium. En korrekt designet magnesium trykstøbt form kan holde vægsektioner under 1,5 mm og stadig producere støbegods med trækstyrker i området 200 til 230 MPa. Legeringen alene garanterer dog ikke en god del; formdesignet, procesvinduet og støbemaskinens ingeniørerfaring afgør, om projektet forløber problemfrit eller bliver til skrot.
Hvad er trykstøbning af magnesiumlegering?
Magnesiumlegering trykstøbning er en højtryksproces, der sprøjter smeltet magnesium ind i et hærdet stålhulrum ved høj hastighed. Indsprøjtningstrykket varierer normalt fra 10 til 70 MPa, og hulrummet fyldes i millisekunder, hvilket er, hvordan tynde ribber, monteringsknaster og kompleks indvendig geometri kan støbes i stedet for bearbejdes.
De fleste mellemstore og små magnesiumdele kører på varmekammermaskiner, hvor injektionssystemet forbliver nedsænket i den smeltede legering, hvilket holder metallet ved en stabil temperatur og forkorter cyklustider. Større støbegods kører normalt på koldkammermaskiner, som hælder en afmålt mængde legering i en skudhylster før injektion. Begge konfigurationer er afhængige af de samme grundprincipper: hurtig hulrumsfyldning, hurtig størkning, kontrolleret afkøling og ren udstødning fra værktøjet. Beskyttelsesgas bruges under smeltning for at begrænse oxidation, og smelten håndteres uden flussmidler, så indeslutninger forbliver lave nok til ensartede mekaniske egenskaber.
Efter udkastning bevæger delene sig gennem trimning, afgratning og i mange tilfælde CNC-bearbejdning til endelig tolerance. Magnesium bearbejder let, hvilket er en af materialets praktiske fordele, men bearbejdningen skal udføres med passende brandsikkerhedsforanstaltninger, fordi fine magnesiumspåner er brandfarlige. Overfladebehandling, fra konverteringsbelægning til maling, følger bearbejdning og er en del af den leverede produktspecifikation.
Grundlæggende om legeringsvalg og mekaniske egenskaber
Valg af legering er den første beslutning med varige konsekvenser, fordi forskellene mellem almindelige magnesiumlegeringer er større, end deres navne antyder. Tabellen nedenfor opsummerer de standardkvaliteter, der anvendes til fremstilling af trykstøbning.
Typiske mekaniske egenskaber for almindelige magnesium trykstøbelegeringer. Værdierne er vejledende og varierer med snittykkelse og procesforhold. | Legering | Trækstyrke (MPa) | Yield Strength (MPa) | Forlængelse (%) | Typiske applikationer |
| AZ91D | 230 | 150 | 3 | Huse, beslag, dæksler, tyndvæggede konstruktionsdele |
| AM60B | 220 | 130 | 8 | Slagfaste biler og konstruktionsdele |
| AM50A | 200 | 110 | 10 | Komponenter med høj duktilitet, sæderammer, beslag |
| AE42 | 230 | 140 | 10 | Krybebestandige dele nær motor- eller gearkassevarme |
AZ91D forbliver standard for de fleste huse, beslag, dæksler og generelle strukturelle dele, fordi den kombinerer fremragende støbeevne, forudsigelig styrke og acceptabel korrosionsydelse, når den først er belagt. AM60B og AM50A handler omkring 10 til 15 procent af trækstyrken for to til tre gange højere forlængelse, hvilket gør dem til de rigtige legeringer til dele, der udsættes for stød, vibrationer eller bøjningsbelastninger. AE42 er legeringen til at specificere, hvornår en støbegods skal holde sin form i nærheden af vedvarende varme, fordi dens sjældne jordarters tilføjelser giver krybemodstand ud over, hvad AZ91D kan levere.
Korrosionsbestandighed er ofte misforstået i magnesium. Bare magnesium er ikke en korrosionsmester, men den rigtige legering parret med en korrekt konverteringsbelægning fungerer acceptabelt i indendørs og de fleste bilmiljøer. Belægningsvalget betyder ofte mere end legeringen i praksis, og en leverandør, der styrer både støbe- og efterbehandlingsprocessen, leverer et mere forudsigeligt resultat.
Overvejelser om design af formstøbt magnesium
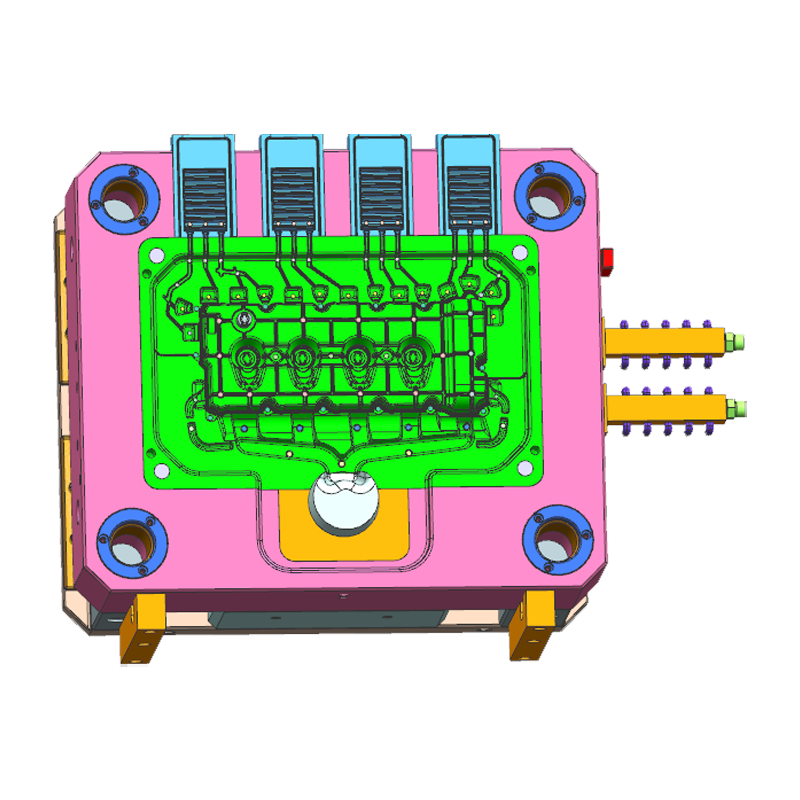
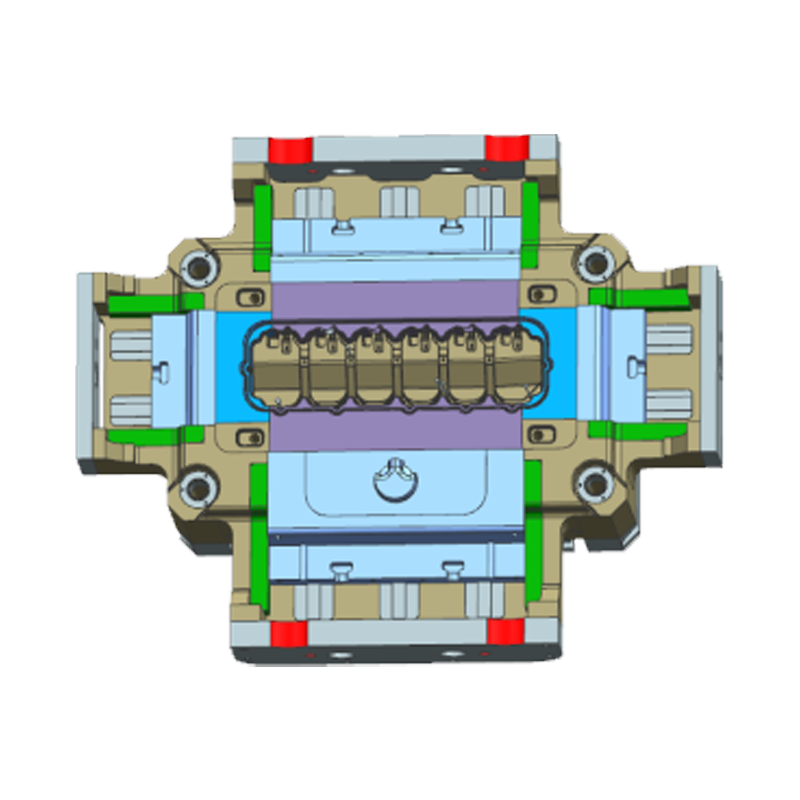
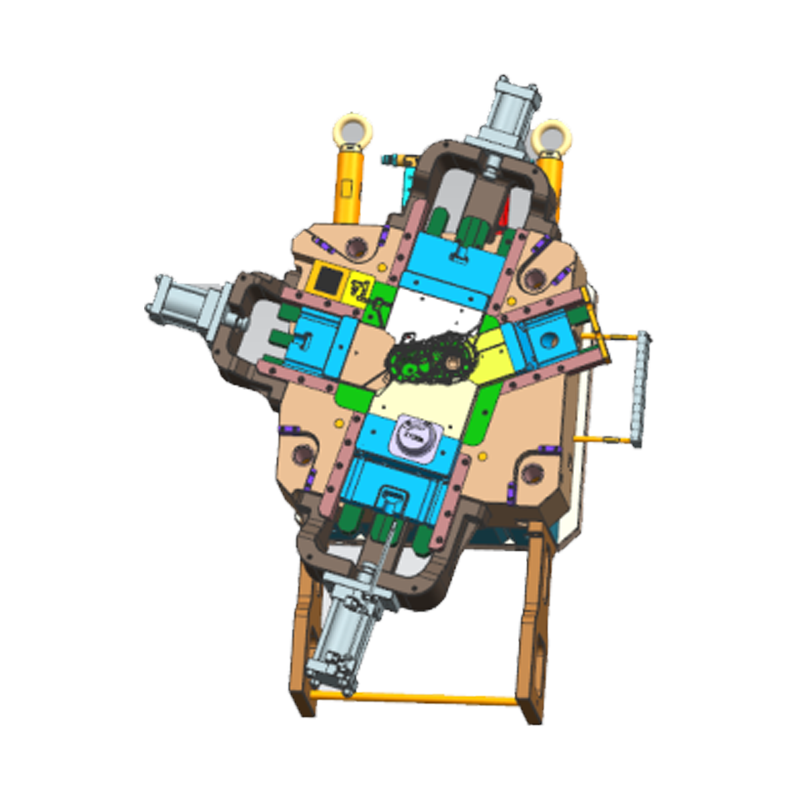
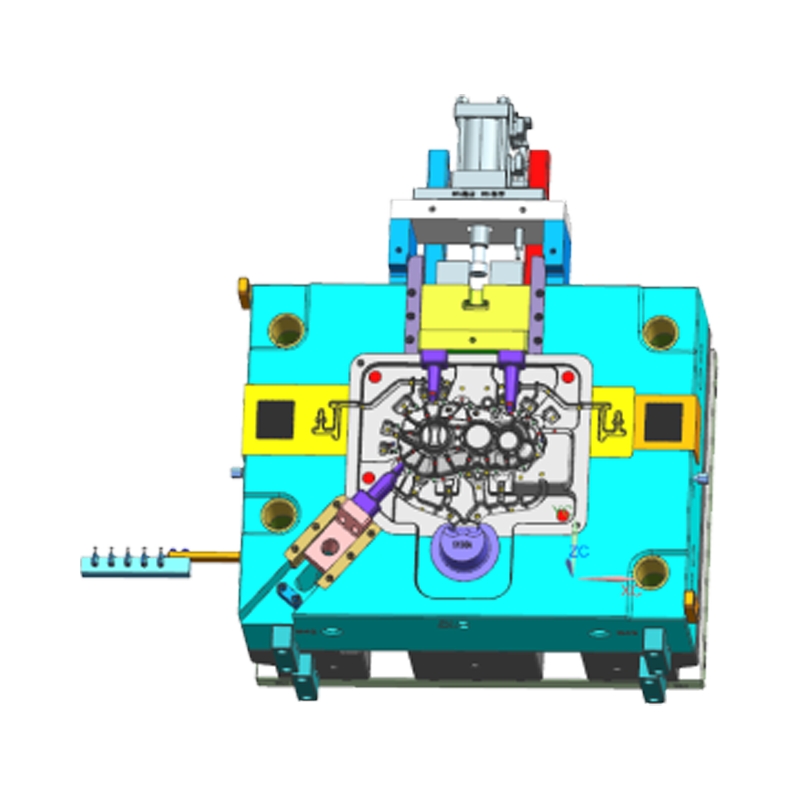
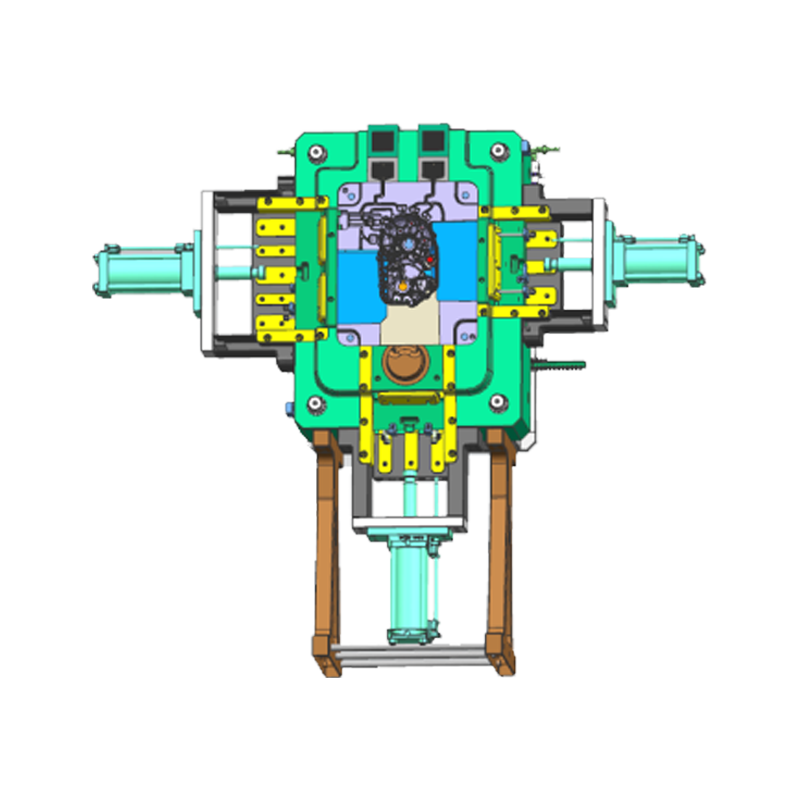
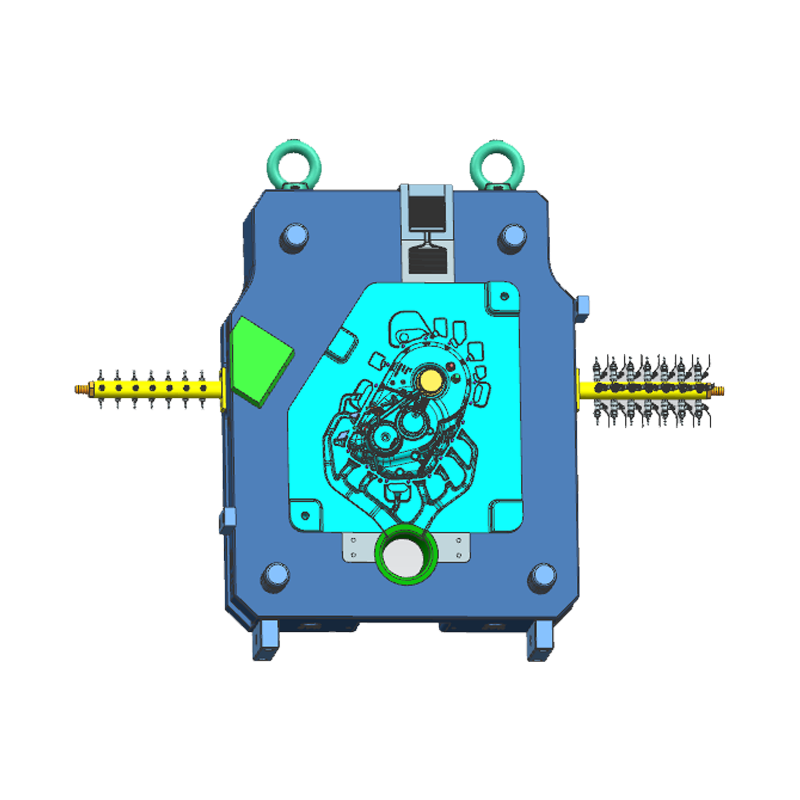
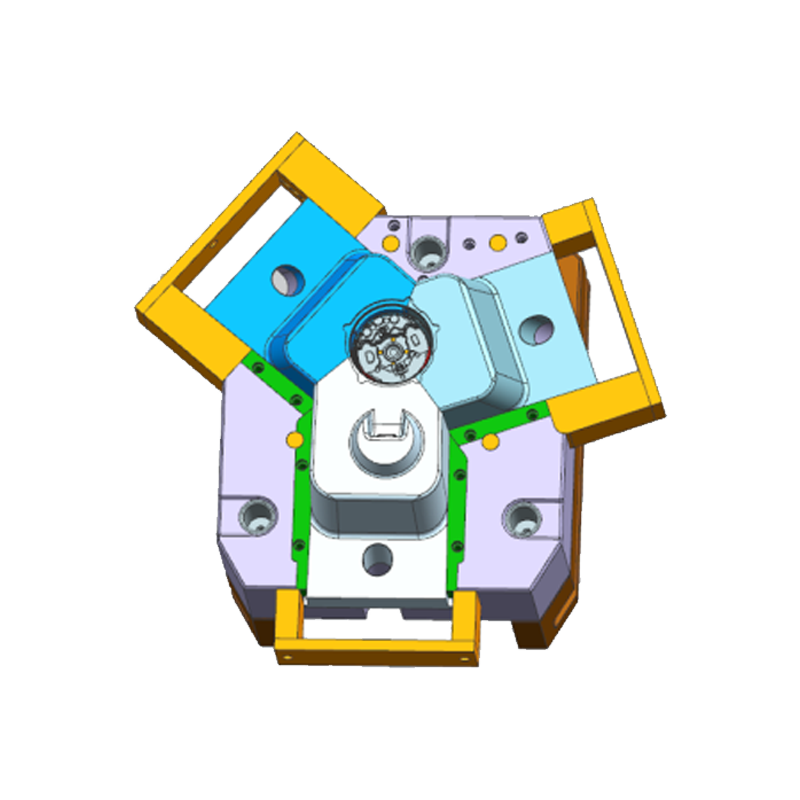
Magnesium trykstøbt form er, hvor succesen af et magnesium program afgøres. Magnesiumlegeringer størkner hurtigere end aluminium, så formen skal fyldes, afkøles og udluftes på en måde, der matcher den hurtige fryseadfærd. Værktøjsstålet er normalt H13 eller en tilsvarende varmbearbejdningskvalitet, hærdet og nitreret, så hulrummet overlever både termisk cykling og den erosive strøm af smeltet metal.
De designregler, der betyder mest, er de samme, der forårsager flest produktionsproblemer, når de ignoreres:
- Ensartet vægtykkelse i intervallet 1,5 til 3,0 mm giver den bedste fyldnings- og køleadfærd. Tyndvæggede støbninger fra 0,8 til 1,2 mm er mulige, men kræver bredere porte, hurtigere indsprøjtning og meget strammere styring af matricetemperaturen.
- Trækvinkler på 0,5 til 2,0 grader på lodrette vægge gør det muligt for delen at forlade formen uden forvrængning. Ribber og bosser har brug for lidt mere træk end flade vægge.
- Krympning løber omkring 0,6 til 0,7 procent afhængigt af legeringen og snittykkelsen, og hulrumsdimensionerne skal bygges med denne krympefaktor i tankerne.
- Balancerede kølekanaler er afgørende. Ujævn afkøling er den mest almindelige årsag til skævhed, indre porøsitet og afviste dele.
- Overløb og udluftninger har en direkte effekt på gas- og oxidindhold. De opsamler det første kolde metal og giver indespærret luft en udgang, som netop er der, hvor tryktæthed vindes eller tabes.
- Ejektorstifter bør placeres i større antal i stedet for at stole på nogle få store stifter, fordi tynde magnesiumsektioner nemt rives under udkastning.
En butik, der designer og bygger sit eget værktøj, løser disse problemer, før formen når produktionsgulvet. Derfor foretrækker købere af magnesiumdele i stigende grad at arbejde med en trykstøbeproducent, der designer og bygger sine egne forme internt i stedet for at opdele værktøj og støbning mellem to separate virksomheder. Formkvalitet viser sig også i pris pr. del: et værktøj med korrekt hærdede indsatser, afstemte kølelinjer og holdbare ejektorsystemer bevarer sin cyklustid og delkvalitet for hundredtusindvis af skud, mens en let konstrueret form fejler tidligt og tager produktionsplanen med sig.
Anvendelser på tværs af industrier
Automotive er det største og mest krævende marked for magnesium-støbegods. Ratstammebeslag, transmissionshuse, instrumentpanelrammer og sædestrukturer bruger alle magnesium, fordi det fjerner vægt, præcis hvor det påvirker håndtering og effektivitet. Elektriske køretøjsplatforme udvider listen yderligere med e-drive-huse og strukturelle bærere, der var aluminiumsdele for et par år siden. Udvalget af bilkomponenter i magnesiumlegering fremstillet af et specialiststøbejern illustrerer, hvor tæt disse dele integrerer ribber, monteringsknaster og varmeafledende funktioner.
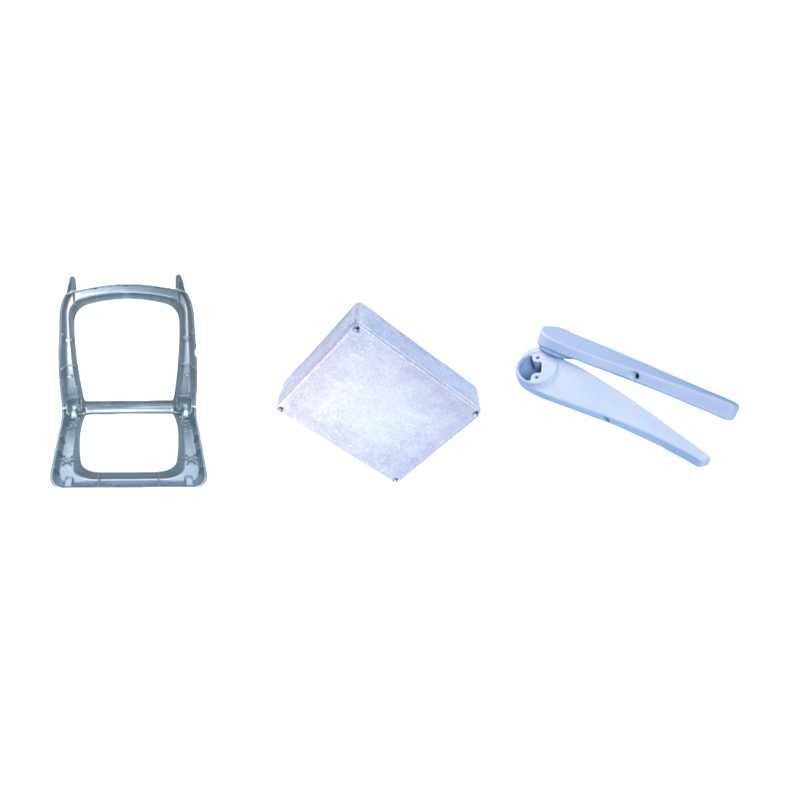 Brugerdefineret magnesiumlegering Leverandører af bilkomponenter, fabrik Ningbo Yunmai Precision Machinery Co., Ltd. er Kinas brugerdefinerede magnesiumlegering, leverandører af bilkomponenter og magnesiumlegering til biler... Se produkt →
Kommunikations- og elektronikudstyr er en anden stor bruger. Magnesium giver naturlig EMI- og RFI-afskærmning, hvilket betyder, at en 1,0 til 1,2 mm væg blokerer for elektromagnetisk interferens næsten lige så godt som en meget tykkere aluminium- eller zinkvæg. Den egenskab fjerner behovet for separate afskærmningsforinger i mange huse og dæksler. Fordi kommunikationsudstyr ofte installeres udendørs, skal det støbte hus også håndtere varme, fugt og mekaniske belastninger, hvilket skubber designere til magnesium, når plastdele ikke kan opfylde de kombinerede krav.
Industrielt udstyr og elværktøj drager fordel af magnesiums vibrationsdæmpning og reducerede operatørtræthed. Motorhuse, gearkassedæksler og håndværktøjskroppe kan fremstilles som enkeltstøbte emner med integrerede monteringsknaster, ribber og køleribber. Typiske eksempler viser, hvor meget struktur, der kan konsolideres i én del, og geometriområdet for trykstøbegods af magnesiumlegering til industrielt udstyr demonstrerer denne konsolidering i praksis.
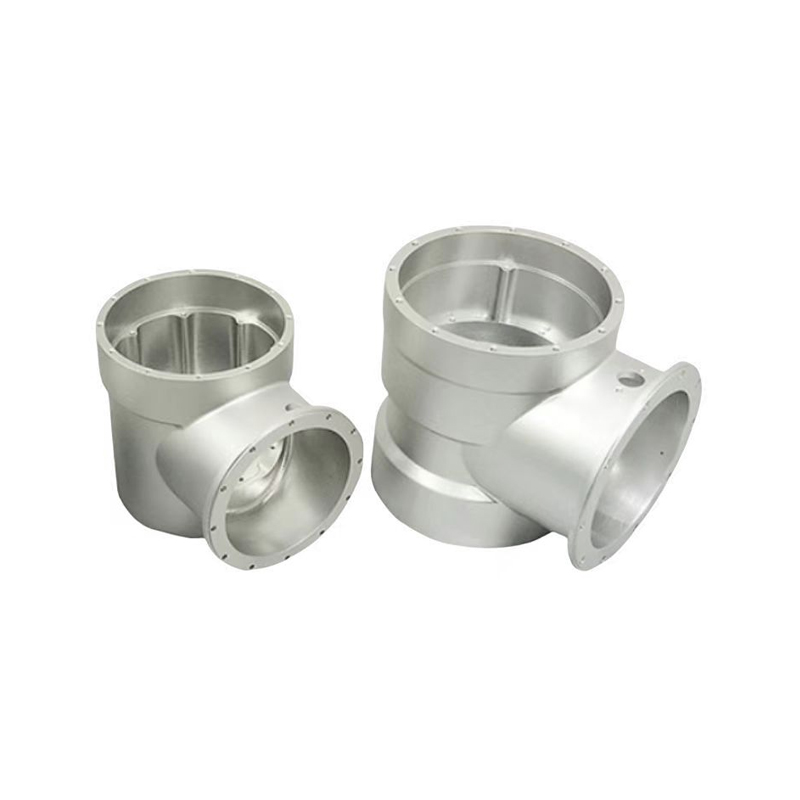 Leverandører af specialtilpasset magnesiumlegering industriudstyr, fabrik Ningbo Yunmai Precision Machinery Co., Ltd. er Kinas tilpassede leverandører af industriudstyr af magnesiumlegering og industrielt udstyr af magnesiumlegering... Se produkt →
Specialskabe, optiske huse og små strukturelle komponenter udgør en bredere kategori af emner af magnesiumlegering der viser materialets fleksibilitet ud over den automotive og industrielle mainstream.
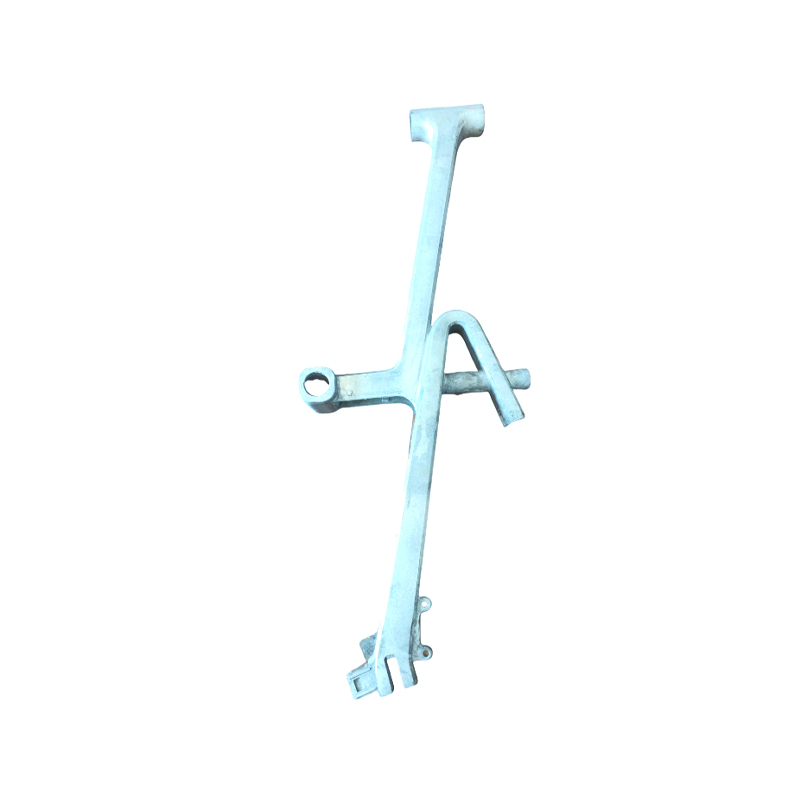 Tilpassede varer i magnesiumlegering Leverandører, Fabrik Ningbo Yunmai Precision Machinery Co., Ltd. er Kinas brugerdefinerede leverandører af magnesiumlegeringer og fabrikker for varer af magnesiumlegering. Elektromag... Se produkt →
Tjek før du bestiller magnesiumstøbegods
Indkøb af magnesium-støbegods involverer nogle få beslutninger, som ikke gælder for aluminium- eller zinkprojekter på samme måde.
- Mekaniske krav kommer først, legeringsvalg næst. Hvis delen vil tage stødbelastninger, kan AZ91D's 3 procent forlængelse være den forkerte specifikation; AM60B eller AM50A er ofte det sikreste opkald.
- Korrosionsbeskyttelse skal aftales inden værktøjsstart. De fleste magnesiumdele får en konverteringsbelægning, og industrielle købere specificerer almindeligvis kromfri fosfat- eller manganbehandlinger. Maling og pulverlak har også brug for korrekt forbehandling, ellers vil de fejle i brug.
- Porøsitetsforventninger bør nedskrives. Tryktætte huse har brug for vakuumstøttet støbning og omhyggeligt placerede overløb, og portpositionen har allerede indflydelse på, hvor porøsiteten vil fremstå.
- Formdesigngennemgang bør omfatte fyldningssimulering, trækvinkelberegninger og kølelayout. Ændringsanmodninger bliver dramatisk dyrere, når formen er varmebehandlet og poleret.
- Procesdokumentation er ikke valgfri. Materialecertifikater, første artikelrapporter og batch-til-batch-konsistensdata adskiller en kontrolleret proces fra et hasardspil.
- Budget for sekundær drift. En magnesiumstøbning kan være næsten-net-form, men præcisionsboringer, gevind og parringsflader kræver stadig bearbejdning. De endelige leverede omkostninger bør omfatte bearbejdning, overfladebehandling og inspektion, ikke kun støbeprisen.
Leverandører, der designer formen og kører støbeprocessen under ét tag, har en tendens til at få disse punkter rigtigt, fordi det samme team ser værktøjsdesignet, procesadfærden og inspektionsresultaterne sammen. For ingeniører, der bygger en leverandørshortliste, er en praktisk opfølgning at tjekke industrinyheder om magnesium trykstøbematerialer og formteknologi at spore, hvordan produktionssiden udvikler sig.
Beslutningen om at bruge trykstøbegods af magnesiumlegering er normalt drevet af simpel aritmetik: mindre vægt, tyndere vægge og kortere cyklustider. Pålideligheden af denne aritmetik afhænger af legeringen, formen og støberiets procesdisciplin i lige dele. Angiv legeringen i forhold til målte mekaniske krav, gennemgå magnesiumstøbt formdesign lige så omhyggeligt som deltegningen, og kræve data, der beviser, at processen er kontrolleret. Når disse betingelser er opfyldt, er magnesiumstøbning en af de mest omkostningseffektive måder at bygge lette, stive og komplekse metaldele på.