Zinklegeringsstøbegods tilbyder en kombination, som få produktionsmaterialer kan matche: styrke og sejhed, der er tilstrækkelig til bilsikkerhedskomponenter, plus de tynde vægge, snævre tolerancer og glatte overflade, som dekorative hardware- og elektronikhuse kræver. Den praktiske konklusion er enkel. Hvis delen passer i din hånd, og produktionsvolumen er høj, zinklegering trykstøbning er normalt den mest økonomiske vej til en holdbar metaldel .
Zink smelter ved ca. 420°C, fylder komplekse dysehulrum hurtigt og producerer repeterbare dele med minimal sekundær bearbejdning. Ningbo Yunmai præcisionsmaskiner, en trykstøbeproducent med in-house formdesign og produktion, har leveret zinklegeringsstøbegods sammen med aluminium- og magnesiumkomponenter til kunder i bilindustrien, kommunikation, belysning, hardware og maskiner siden 2012. Det følgende afspejler daglige produktionsbeslutninger, ikke kun materialedatablade.
Hvad er zinklegeringsstøbegods?
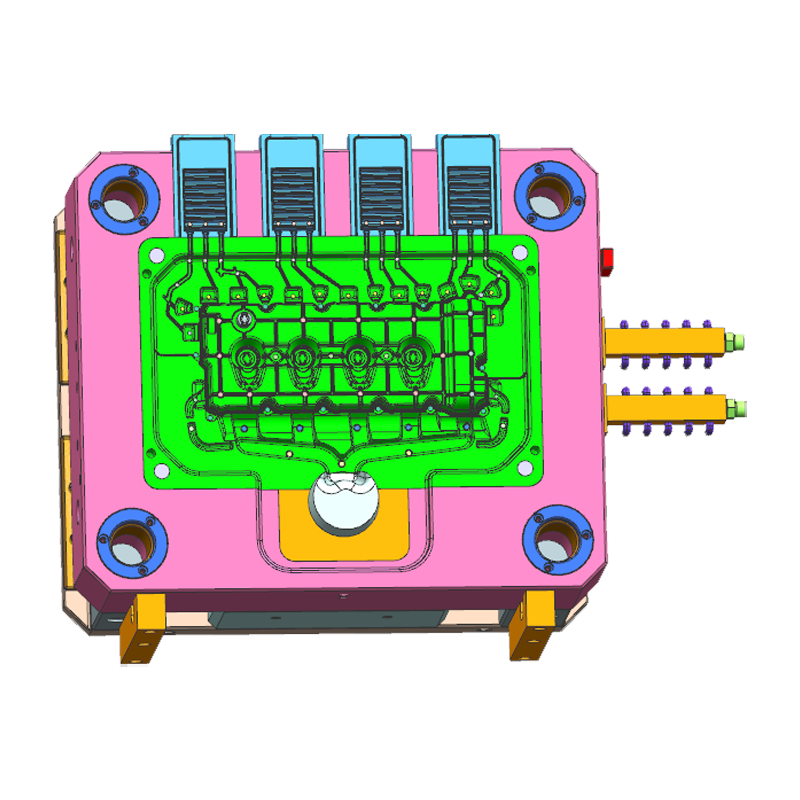
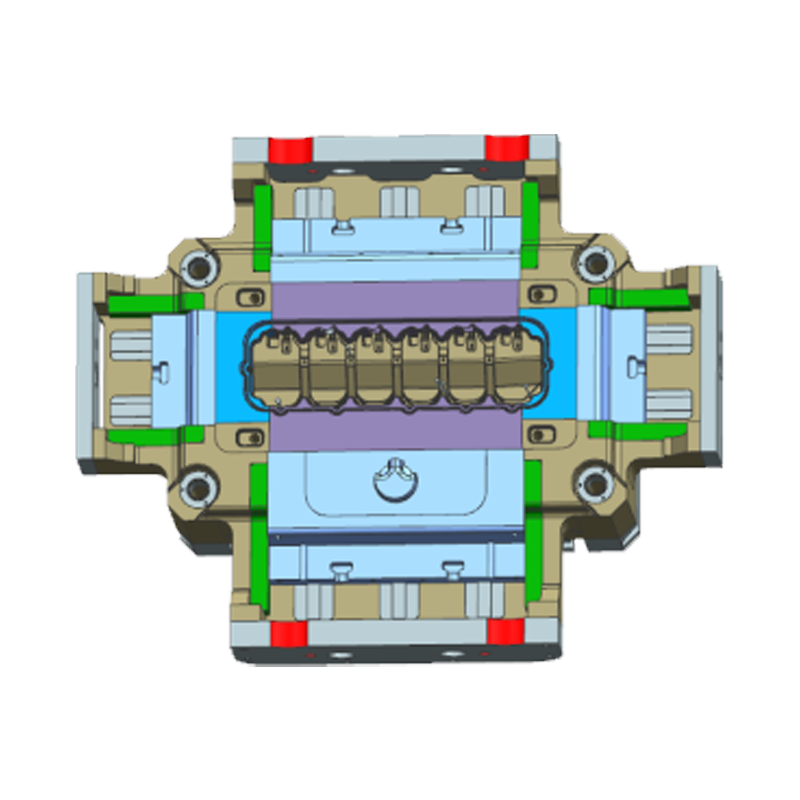
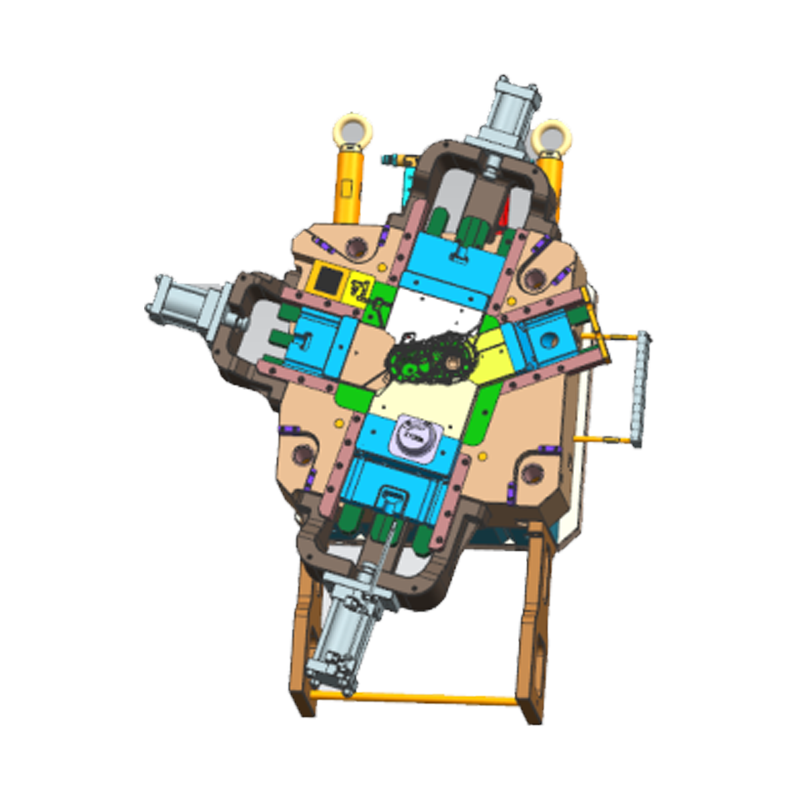
Støbning af zinklegeringer er en højtryksproces, hvor smeltet zinklegering sprøjtes ind i en hærdet stålmatrice ved høj hastighed. Metallet størkner inden for få sekunder, og hver maskincyklus producerer en færdig, dimensionelt konsistent del. Fordi matricen fylder på en brøkdel af et sekund, kan detaljer så fine som 0,3 mm gengives, og del-til-del-konsistens holder på tværs af lange produktionsserier. Det er en effektiv metode til mellem- til højvolumen produktion af komplekse dele med tynde sektioner og indstøbte funktioner såsom gevind, fremspring og små huller.
Zinkstøbelegeringer falder i to familier. ZAMAK-legeringer, som kombinerer zink med aluminium, magnesium og nogle gange kobber, dækker størstedelen af produktionsdelene. ZA-legeringer bruger højere aluminiumindhold for at forbedre styrke ved høje temperaturer og krybemodstand. Fordi hver klasse afbalancerer styrke, duktilitet, hårdhed og støbeevne forskelligt, legeringsbeslutningen skal træffes, før matricen designes , ikke efter at tegningen er frigivet.
De vigtigste zink-støbelegeringer
Fire kvaliteter dækker langt størstedelen af zinkstøbegods i produktionen i dag.
Sammensætning og typiske anvendelser af de mest almindelige zinktrykstøbelegeringer; faktiske mekaniske værdier varierer med delens design og procesforhold. | Legering | aluminium % | kobber % | Nøglekarakteristika | Typiske applikationer |
| Zamak 3 | 3,5 - 4,3 | 0 | Bedste all-round balance mellem styrke, duktilitet og støbeevne; fremragende pletteringsresultater | Generelle mekaniske dele, kabinetter, hardware |
| Zamak 5 | 3,5 - 4,3 | 0,75 - 1,25 | Højere styrke og hårdhed end Zamak 3 | Bilkomponenter, maskindele |
| Zamak 2 | 3,5 - 4,3 | 2,5 - 3,5 | Højeste styrke og hårdhed blandt ZAMAK-kvaliteter; gode bæreegenskaber | Gear, lejer, højbelastningsbeslag |
| ZA-8 | 8,0 - 8,8 | 0,8 - 1,3 | Forbedret krybemodstand og styrke ved høje temperaturer | Huse og konstruktionsdele nær varmekilder |
Speciallegeringer med høj fluiditet skubber minimumsvægtykkelsen ned til ca. 0,5 mm, hvilket er værdifuldt for lette elektroniske skjolde og fint detaljerede dekorative dele. ZA-12 og ZA-27 er også tilgængelige, men de overvejes normalt, når tyngdekraft eller lavtryksstøbning kommer ind i beslutningen; til konventionel trykstøbning er de fire ovenstående kvaliteter det praktiske sæt. For de fleste struktur- og hardwarekomponenter er Zamak 3 dog det sikreste udgangspunkt: Det er den bedst dokumenterede kvalitet med forudsigelige mekaniske egenskaber og veletableret pletteringsadfærd. Siden legeringskemi og processtandarder fortsætter med at udvikle sig, gennemgås pressestøbningsindustrien nyheder hjælper med jævne mellemrum ingeniører med at holde deres specifikationer aktuelle.
Hvorfor designere specificerer zinklegeringsstøbegods
Sagen for zink viser sig i fem målbare fordele:
- Tynde vægge. Vægge af 0,5 til 1,0 mm er praktiske, hvilket reducerer vægt og materialeforbrug uden at ofre styrke.
- Dimensionel repeterbarhed. Dele holder tolerancer i intervallet af ±0,05 mm som støbt, hvilket forenkler montering og eliminerer bearbejdning på mange funktioner.
- Overfladekvalitet. Den støbte finish er glat og tæt nok til galvanisering, pulverlakering eller maling med minimal forberedelse.
- Slagsejhed. Zinklegeringer absorberer stød bedre end aluminium, så tynde sektioner modstår revner under montering og i drift.
- Længere værktøjslevetid og hurtigere cyklusser. Det lavere smeltepunkt for zink, omkring 420°C mod 660°C for aluminium, reducerer termisk træthed og forlænger matricens levetid væsentligt.
For elektronik er der en ekstra fordel: zink giver naturlig elektromagnetisk interferensafskærmning, en egenskab som plasthuse kun kan opnå med påførte ledende belægninger.
Almindelige anvendelser af zinklegeringsstøbegods
Zinklegeringsstøbegods optræder i flere industrier, end de fleste købere er klar over.
Bilkomponenter. Låsecylindre, sikkerhedsseleankre, spejlmekanismer, sensorhuse og små beslag er typiske zinkdele. De er små, men sikkerhedsrelevante, så dimensionsstabilitet og materialekonsistens er afgørende. Vores zinklegering til bilkomponenter produceres efter den forventning, normalt med matricer designet internt for at holde tolerancerne under kontrol.
 Leverandører af brugerdefinerede zinklegeringer til bilkomponenter, fabrik Ningbo Yunmai Precision Machinery Co., Ltd. er Kinas brugerdefinerede Zink Legering Automotive Components leverandører og Zink Alloy Automotive Component... Se produkt →
Elektroniske og elektriske dele. Konnektorer, afbryderhuse, terminaler og mikrogearkasser bruger zink for sin dimensionelle præcision, tyndvæggede duktilitet og ledende afskærmning. Når et hus skal være både lille og elektromagnetisk afskærmet, er zink ofte mere økonomisk end plast med sekundære belægninger. Repræsentative eksempler, herunder huse og dæksler med indstøbte detaljer, er vist i vores zinklegering elektronik og elektriske dele .
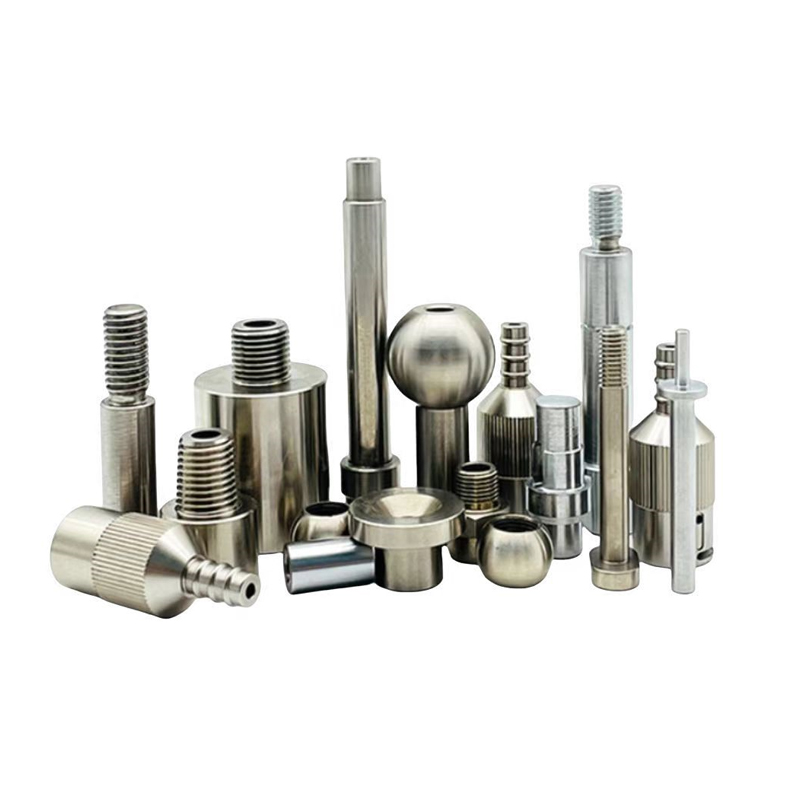 Leverandører af specialtilpasset zinklegering af elektronik og elektriske dele, fabrik Ningbo Yunmai Precision Machinery Co., Ltd. er kinesiske leverandører af tilpasset zinklegering af elektronik og elektriske dele og zinklegering elektronisk... Se produkt →
Hardware og badeværelsestilbehør. Overfladefinish er den afgørende faktor i denne sektor. Håndtag, brusehoveder, dørlåse og skabsbeslag er trykstøbt i zink, fordi materialet gengiver fine detaljer og accepterer krom, børstet nikkel og PVD-finish uden porøsitetsproblemer. Vores zinklegering hardware og badeværelsestilbehør styres som en dedikeret linje, da efterbehandlingskvalitet afhænger af kontrolleret smeltekvalitet og veldesignede matricer.
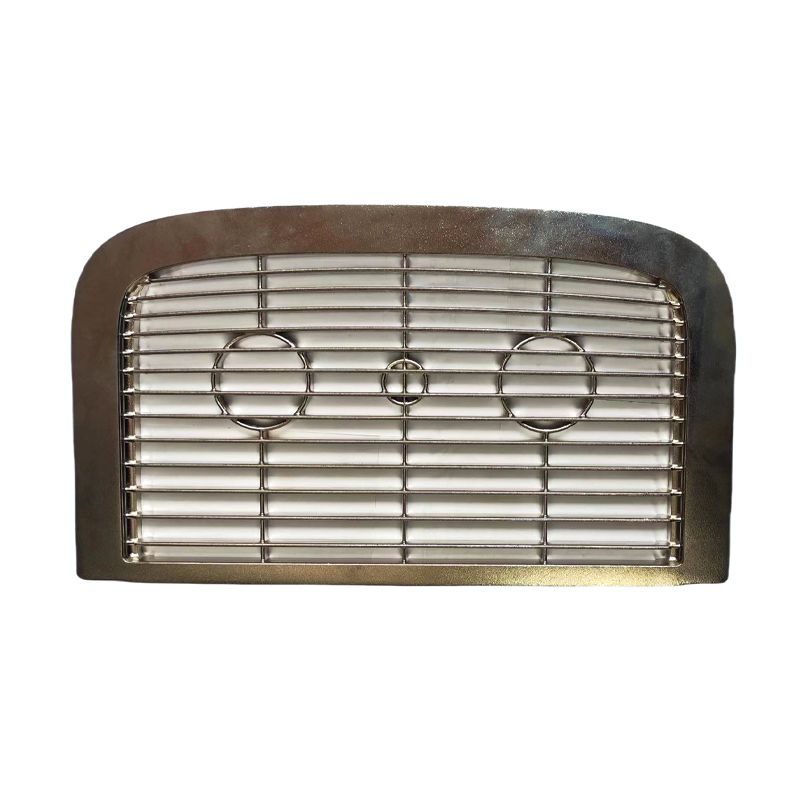 Leverandører af specialtilpasset zinklegering hardware og badeværelsestilbehør, fabrik Ningbo Yunmai Precision Machinery Co., Ltd. er Kinas brugerdefinerede zinklegering hardware og badeværelsestilbehør leverandører og zink legering hardware ... Se produkt →
Maskiner og industridele. Pneumatiske fittings, håndtag, gear, knaster og små pumpekomponenter er afhængige af zinks leje- og slidegenskaber, som tillader direkte metal-til-metal-kontakt i langsomtgående mekanismer uden separate bøsninger. Ud over disse sektorer forekommer zink også i håndværktøj, industriforbindelser og dekorative trim, hvor pletteringskvalitet og dimensionelle konsistens betyder mere end råstyrke.
Designovervejelser for zinkstøbegods
Vægtykkelse
Hold væggene så ensartede som muligt, typisk 0,8 til 1,5 mm til konstruktionsdele. Pludselige tykkelsesændringer skaber dræn og indre porøsitet, fordi tykke sektioner forbliver smeltede længere og trækker materiale fra overfladen. Hvor der er behov for ekstra stivhed, skal du tilføje ribber i stedet for at øge vægtykkelsen.
Trækvinkler og hjørneradier
Design i mindst 0,5° træk på hulrumsvægge og 1° til 1,5° på kerner, så delen frigøres pålideligt fra matricen. Indvendige hjørner har brug for generøse radier; skarpe hjørner koncentrerer stress og langsom metalflow, hvilket giver både kosmetiske og mekaniske defekter. Moderne form-flow-analyse identificerer fyldnings- og størkningsproblemer, før stål skæres, hvorfor en ny matrice aldrig bør godkendes uden simuleringsgennemgang.
Tolerancer og efterbehandlingstillæg
Angiv tolerancer efter funktion. Et praktisk udgangspunkt er ±0,05 mm på parringsflader og mere afslappede værdier andre steder, så man undgår omkostningerne ved unødvendigt stramme tegninger. Tråde, slidser og pres-fit funktioner kan normalt støbes direkte. Hvis delen skal belægges, skal du huske, at dekorative krom- og nikkelsystemer tilføjer flere mikrometer til overfladen og kan påvirke tætsiddende dimensioner.
Zinklegering eller trykstøbning af aluminium?
Den hurtige beslutningsregel: vælg zink til små, komplekse dele med høj præcision; vælg aluminium til store, lette konstruktionsdele, der oplever højere driftstemperaturer.
Et par tal gør afvejningen konkret. Zinks smeltepunkt på omkring 420°C tillader hurtigere cyklusser og typisk to til tre gange matricelevetiden for et tilsvarende aluminiumsværktøj. Zink kan støbes med vægge ned til 0,5 mm, mens aluminium generelt skal have mindst 1,5 mm for at undgå koldflydning og porøsitet. Zink giver også højere slagstyrke og en bedre støbt overflade. Aluminiums fordele er dens densitet, cirka en tredjedel lavere, og dens stærkere ydeevne ved høje temperaturer.
Blandede projekter er almindelige: et stort aluminiumshus parret med små zinkbeslag eller en zinkmekanisme inde i en aluminiumsramme. Begge metaller har deres plads, og at producere begge giver os mulighed for at anbefale baseret på funktion frem for tilgængeligt udstyr. For en rimelig prissammenligning skal du modellere de færdige delomkostninger inklusive værktøjsafskrivning, cyklustid, sekundære operationer og efterbehandling, i stedet for at sammenligne materialepris pr. kilogram alene.
Valg af den rigtige zinkstøbningspartner
Den største løftestang for omkostninger og gennemløbstid er, om leverandøren designer og bygger matricen internt. Når formdesign, værktøjsfremstilling og støbning håndteres af separate virksomheder, bliver tolerancer en forhandling i stedet for en ingeniørbeslutning. En leverandør, der styrer hele kæden, komprimerer tidsplanen og tager et klart ansvar for resultatet.
Inden du vælger en partner, skal du stille disse fem spørgsmål:
- Hvilke zinklegeringer kører støberiet regelmæssigt, og hvordan verificerer det indgående materiale?
- Designer og bygger leverandøren matricer internt?
- Hvilket inspektionsudstyr bruges til de første artikler og under batchproduktion?
- Hvordan styres efterbehandlingsprocesser som plettering og pulverlakering?
- Hvad er den dokumenterede procedure, når der opstår en dimensionsafvigelse under masseproduktion?
Et støberi med bred anvendelseserfaring bringer procesdisciplin til små præcisionsdele. Matriceproducenter, der har bygget forme til transmissionshuse, kommunikationskomponenter og belysningsdele, forstår gating, termisk kontrol og udstødning på måder, der forhindrer problemer nedstrøms. Følg vores virksomhedsnyheder for opdateringer om værktøj og produktionskapacitet.
Med den rigtige legering, det rigtige matricedesign og en partner, der kontrollerer begge, zinklegeringsstøbegods forbliver en af de mest pålidelige og omkostningseffektive metalformningsprocesser tilgængelig for producenter.